


 English
 русский
 Español
 عربى
Un tecnico della manutenzione estrae un bullone M10 da un contenitore misto, vi avvita sopra un dado manualmente e lo sente grippare dopo due giri. Il diametro del gambo è giusto. Il campo no. Il passo della filettatura - la distanza assiale da una cresta della filettatura a quella successiva - decide se un bullone e un dado diventano un unico assieme funzionante o due parti scartate, ed è la dimensione più spesso tralasciata da un'etichetta abbreviata.
Vale la regola: specificare sempre diametro e passo insieme. "M10" è un richiamo incompleto; "M10 x 1,5" non lo è. Le sezioni seguenti descrivono cosa misura effettivamente il passo, come si comportano le serie grossolane e fini in servizio, come identificare un bullone non contrassegnato al banco e come scrivere un callout su cui un fornitore può costruire.
Contenuto
- 1 Cosa misura effettivamente il passo del filo
- 2 Tonalità grossa o fine? Decidi prima di ordinare
- 3 Tre modi per misurare l'altezza al banco
- 4 Passi metrici e in pollici quasi corrispondenti
- 5 Dove le decisioni di presentazione causano veri fallimenti
- 6 Pece, materiale e corrosione: due scelte separate
- 7 Come scrivere la presentazione su un ordine di acquisto
Cosa misura effettivamente il passo del filo
Il passo è la distanza tra le creste della filettatura adiacenti, misurata parallelamente all'asse del bullone. Le filettature metriche lo dicono direttamente: un bullone M10 x 1,5 avanza di 1,5 mm lungo il suo asse per ogni giro completo. Le filettature in pollici invertono la logica e contano le creste per pollice, quindi un bullone da 1/2-13 UNC trasporta 13 filettature in un pollice, un passo di circa 1,954 mm. Un numero maggiore dopo il diametro indica quindi una filettatura più grossa nelle dimensioni metriche e una filettatura più fine nelle dimensioni in pollici: l'unica fonte di confusione più comune tra i due sistemi.
Diametro e passo sono variabili indipendenti. Lo stesso corpo M10 può essere tagliato a passi di 1,5, 1,25, 1,0 o 0,75 mm e solo uno di questi accetterà il dado già in mano.
| Dimensione nominale | Passo grosso (mm) | Passo fine comune (mm) |
|---|---|---|
| M6 | 1.00 | 0.75 |
| M8 | 1.25 | 1.00 |
| M10 | 1.50 | 1.25 |
| M12 | 1.75 | 1.25 |
| M16 | 2.00 | 1.50 |
| M20 | 2.50 | 1.50 |
| M24 | 3.00 | 2.00 |
La serie grossa (il passo più grande per un dato diametro) è l'impostazione predefinita del catalogo per gli standard ISO, DIN e GB. Accanto ad essa si trovano le serie pregiate, solitamente come articolo in stock nelle linee in acciaio inossidabile e come ordine speciale in acciaio al carbonio.
Tonalità grossa o fine? Decidi prima di ordinare
Prima conclusione: a meno che qualcosa nel giunto non richieda un passo fine, specificare grossolano. I fili grossi si assemblano più velocemente, tollerano lo sporco e piccoli danni, resistono alla filettatura incrociata e sono immagazzinati quasi ovunque. I fili sottili risolvono problemi specifici e introducono in cambio rischi specifici.
Quando il passo grosso è la scelta più sicura
- Materiali morbidi o poco resistenti. L'impegno più profondo della filettatura resiste allo spellamento in alluminio, ottone e fusioni.
- Servizio sul campo e ambienti sporchi. Meno fili e più profondi scrollano di dosso sabbia, vernice e bave leggere.
- Velocità di assemblaggio. Un passo da 1,5 mm necessita di meno giri di un passo da 1,25 mm per raggiungere la stessa lunghezza del morsetto.
- Lavori strutturali standard, dove è prevista ferramenta DIN 933, ISO 4017 o GB/T 5783.
Quando il passo fine guadagna il suo prezzo
- Vibrazione. Il cavo meno profondo conferisce una maggiore tendenza all'autobloccaggio, motivo per cui sui macchinari che tremano compaiono fili sottili.
- Pareti sottili. Una profondità della filettatura minore lascia più materiale nel tubo o nella borchia.
- Regolazione e sigillatura. Il passo fine si sposta meno per giro ed è comune sui raccordi per fluidi e pneumatici.
- Capacità di trazione. Una filettatura fine, a parità di diametro nominale, presenta un'area di sollecitazione maggiore ed un carico di rottura maggiore.
Vale la pena ripetere un avvertimento: fili grossi e fini dello stesso diametro si impegneranno per circa un giro e poi si intrecceranno. Forzandoli si taglia il metallo da entrambi i fili. Se un dado non gira manualmente per tutta la sua lunghezza, fermarsi e controllare il passo.
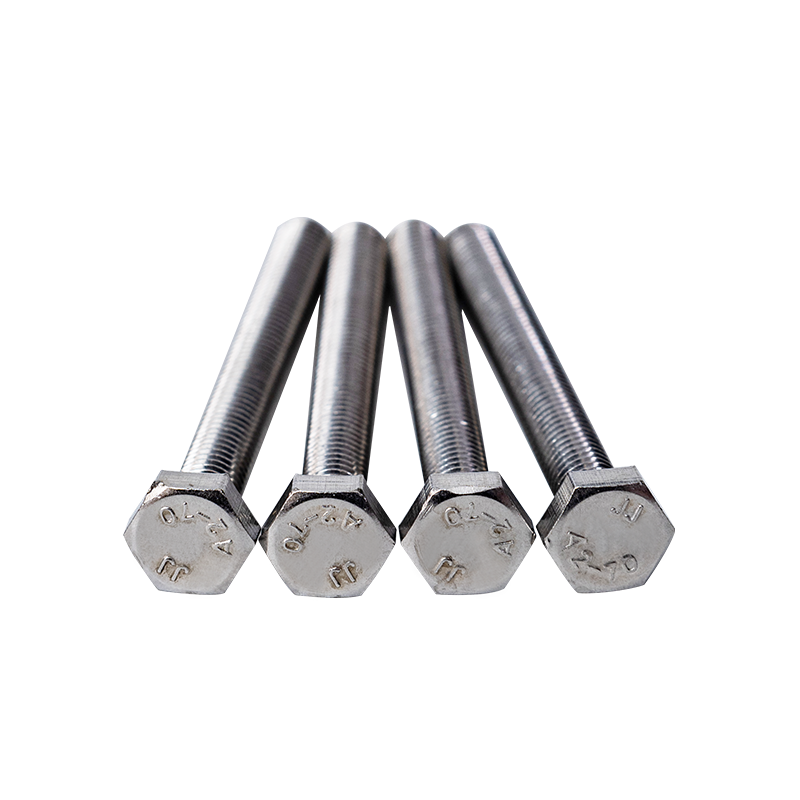 Bulloni a testa esagonale M10 SS304 DIN933, acciaio inossidabile A2-70 Controllare questo bullone esagonale SS304 DIN933 M10 quando si verifica il passo della filettatura metrica, con grado A2-70, standard DIN e lunghezze 16–200 mm. Visualizza il prodotto →
Tre modi per misurare l'altezza al banco
- Utilizzare un calibro per il passo della filettatura. Tieni le foglie contro il filo e trova quella che si trova senza spazi visibili. I calibri metrici si leggono in millimetri, i calibri pollici in fili per pollice. Ci vogliono pochi secondi e non danneggia mai la parte.
- Contare e dividere. Misura dieci creste con un calibro, quindi dividi per dieci. Per i dispositivi di fissaggio in pollici, misurare esattamente 25,4 mm lungo la filettatura e contare le creste all'interno di tale intervallo.
- Prova contro un compagno conosciuto. Un dado di un contenitore etichettato che si avvita senza intoppi e si inserisce completamente conferma l'intonazione; uno che si ferma dopo un turno o due lo esclude.
Il risultato del conteggio e divisione dovrebbe essere entro circa 0,05 mm da 1,0, 1,25, 1,5, 1,75, 2,0 o 2,5 mm per le dimensioni metriche standard. Se si trova tra due di questi valori, il filo è danneggiato, usurato o non è quello indicato sull'etichetta.
Passi metrici e in pollici quasi corrispondenti
Le coppie di seguito causano seri problemi al contatore dei pezzi, perché i diametri sono abbastanza vicini per iniziare la filettatura.
| Designazione | Diametro maggiore | Passo |
|---|---|---|
| M8×1,25 | 8,00 mm | 1,25 mm |
| 16/5-18 UNC | 7,94 mm | 1,41 mm |
| M10×1,5 | 10,00 mm | 1,50 mm |
| 3/8-16 UNC | 9,53 mm | 1,59 mm |
| M12×1,75 | 12,00 mm | 1,75 mm |
| 1/2-13 UNC | 12,70 mm | 1,95 mm |
Un dado 3/8-16 inizierà ad avvitarsi su un bullone M10 x 1,5: i diametri maggiori differiscono di soli 0,47 mm e i passi di meno di 0,1 mm. Non si insedia e sono sufficienti due giri per appiattire entrambi i filetti. Tratta qualsiasi sostituzione metrica-pollici come una modifica di progettazione, non come uno scambio di hardware.
Dove le decisioni di presentazione causano veri fallimenti
Tre schemi si ripetono sul campo.
- Allentamento delle vibrazioni. Le filettature grosse su motori, pompe e telai vibranti si deteriorano nel tempo. Il passo fine, un dado di bloccaggio con inserto in nylon o un frenafiletti risolvono questo problema; stringere più forte no.
- Filettatura incrociata in fase di assemblaggio. Gli utensili elettrici inseriscono un dado grosso in un bullone sottile in meno di un secondo. I primi due giri sembrano normali e il filo è già rovinato.
- Irrigazione negli assemblaggi inossidabili. I gradi austenitici come SS304 e SS316 possono saldarsi a freddo su se stessi durante il serraggio e l'impegno profondo con passo fine lo accelera. Una velocità di guida più lenta e un composto antigrippaggio a base di nichel riducono il rischio.
La durata del coinvolgimento conta tanto quanto il tono. Un obiettivo pratico è almeno una volta il diametro nominale di impegno della filettatura nell'acciaio e di più nei materiali più morbidi. Un giunto con il passo corretto ma con la metà dell'impegno necessario fallisce in modo altrettanto affidabile di uno con la filettatura sbagliata.
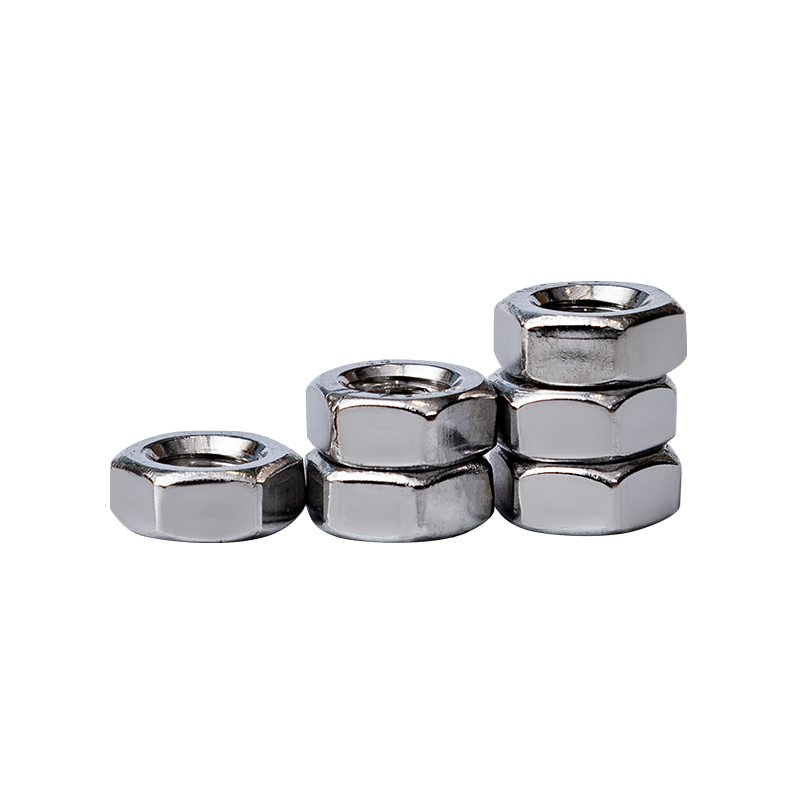 Dadi esagonali M10 SS304 DIN934, acciaio inossidabile A2-70 Confronta questo dado esagonale M10 per un serraggio sicuro; le note vicine spiegano la geometria del passo e come l'SS304 differisce dall'SS316 nel servizio con cloruro. Visualizza il prodotto →
Pece, materiale e corrosione: due scelte separate
L'altezza è geometria; la lega è chimica. Cambiarne uno non risolve mai l’altro. Una filettatura M10 x 1,5 è identica sia che venga tagliata in SS304 o SS316: ciò che cambia è il comportamento dell'elemento di fissaggio in presenza di cloruri, aria marina e prodotti chimici di processo. Gli acquirenti che valutano le due qualità rispetto alle specifiche del progetto possono confrontare le condizioni di servizio reali nella nostra nota scegliendo tra bulloni esagonali in acciaio inox 304 e 316 prima di bloccare un ordine di acquisto.
Come scrivere la presentazione su un ordine di acquisto
Un callout completo ha cinque campi e il tono è quello abbandonato più spesso.
| Campo | Esempio | Cosa va storto quando viene omesso |
|---|---|---|
| Diametro e passo | M12×1,75 | Il fornitore spedisce il passo grosso predefinito e un dado a passo fine non è adatto |
| Norma | DIN 933, ISO 4017, GB/T 5783 | Le dimensioni della testa, la lunghezza della filettatura e le tolleranze potrebbero non corrispondere al disegno |
| Grado del materiale | A2 (SS304) o A4 (SS316) | Arriva la lega sbagliata e le prestazioni di corrosione nei servizi costieri o chimici cambiano |
| Lunghezza | 60 mm, misurato sotto la testa | Ambiguità tra la lunghezza della filettatura intera e quella della filettatura parziale |
| Classe di tolleranza | 6g esterno, 6H interno | Aderenze larghe o strette, soprattutto dopo il rivestimento o la placcatura |
Aggiungere "x 1,5" a un callout non costa nulla e impedisce la maggior parte dei resi. I fornitori che utilizzano utensili DIN, ISO e GB sullo stesso piano possono produrre sia serie grossolane che fini in un'unica spedizione, quindi raramente c'è motivo di lasciare il passo fuori dal disegno.
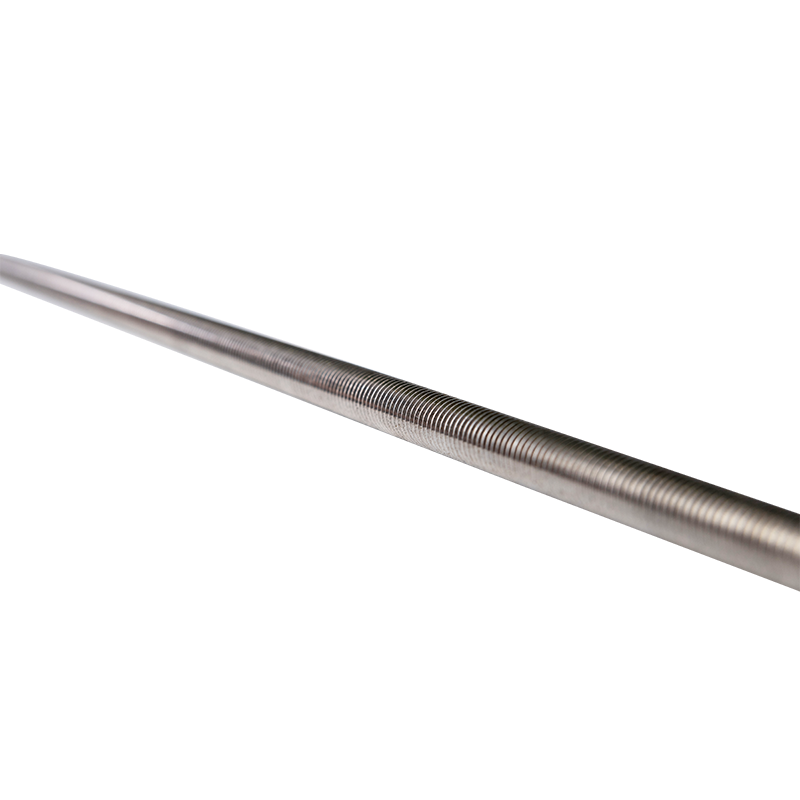 Barre filettate SS304 DIN975 M10, filettatura completa grezza Recensisci questa barra filettata M10 per il fissaggio a filettatura completa; la nota seguente sottolinea l'indicazione del passo e l'evitare errori nel sistema metrico/pollici al momento dell'ordine. Visualizza il prodotto →
Il passo della filettatura è un numero piccolo con un effetto enorme sul costo di assemblaggio. Controllalo quando arriva un bullone, dichiaralo al momento dell'ordine e tratta qualsiasi errore mancato tra le dimensioni metriche e quelle in pollici come un arresto definitivo piuttosto che un compromesso praticabile. Un calibro di filettatura a disposizione e un campo aggiuntivo nell'ordine di acquisto prevengono la maggior parte dei guasti sopra descritti e, quando i volumi giustificano il consolidamento, un fornitore di elementi di fissaggio in acciaio inossidabile che dispone sia di serie grossolane che fini rimuove completamente un secondo ordine di acquisto.
 No. 2 Bridge, Chuangxin Road, Dainan Town, Xinghua City, Taizhou City, Jiangsu Province
 +86-17315333748(Wechat)
 +86-17315333748(Wechat/Whatsapp)

